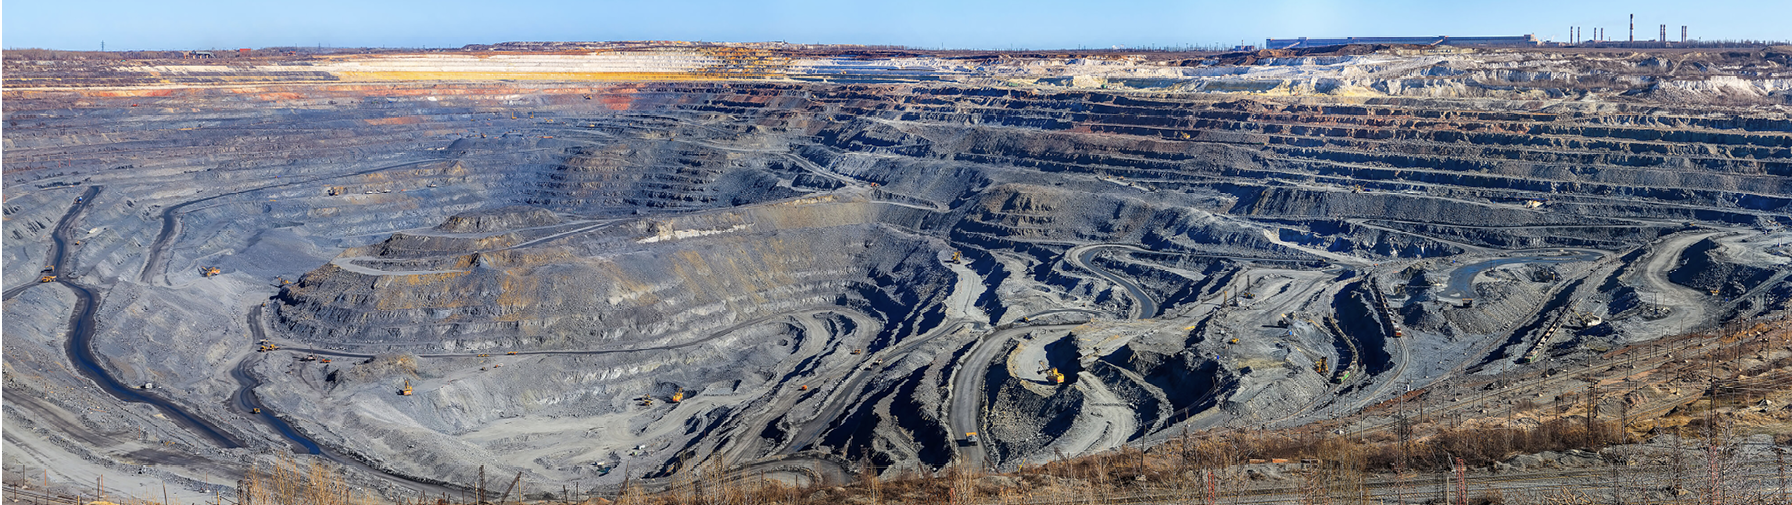
Automatización de la vida útil minera mediante instrumentación especializada para procesos de chancado, flotación y espesamiento, mejorando recuperación y reduciendo consumo de agua y reactivos.
A medida que la demanda de minerales críticos aumenta y las leyes de mineral disminuyen en toda América del Norte, los operadores mineros están añadiendo puntos de medición de procesos en chancadores, celdas de flotación, espesadores y procesos de relaves para estabilizar la recuperación, reducir el uso de agua y reactivos, y ayudar a los equipos de mantenimiento reducido a detectar problemas antes de que causen fallas.
por Bryan LeMaster
La minería norteamericana está absorbiendo un aumento de demanda desde fuera de la industria, ya que la construcción de centros de datos agota el suministro de varios recursos. Los chips de alto rendimiento que ejecutan cargas de trabajo de inteligencia artificial exigentes dependen de metales preciosos como cobre, oro y plata, junto con otros materiales de alta calidad como silicio, y los bastidores de servidores y edificios que los alojan requieren acero por toneladas. La producción de uranio, que cayó a niveles minúsculos durante los años de pandemia, se triplicó en 2025, e incluso el carbón ha experimentado un modesto resurgimiento reciente ya que los servicios públicos retrasan los retiros de plantas para preservar los suministros de energía.
Esta nueva demanda de minería sigue a un largo período de inversión doméstica limitada. La Oficina de Minas de Estados Unidos fue defundada en 1996, y los aproximadamente tres décadas desde entonces han desarrollado poca capacidad nueva para producir y procesar minerales críticos. La base de suministro estaba por lo tanto ya tensionada cuando las restricciones de exportación extranjera de elementos de tierras raras se convirtieron en una preocupación nacional. La aceleración de los permisos federales bajo FAST-41 ha comenzado a revitalizar proyectos domésticos, aunque la aprobación de permisos es solo el primer paso en ciclos de desarrollo minero que aún pueden abarcar años.
Porque las nuevas minas tardan un tiempo en alcanzar la producción completa, porciones significativas de la producción esencial a corto plazo deben provenir de instalaciones preexistentes. Como resultado, los operadores están presionando circuitos establecidos más duramente con mineral de menor ley, reprocesando relaves dejados por operaciones anteriores y recuperando más metales de baterías agotadas y otros materiales primas secundarios. Estas prácticas requieren medición precisa porque los materiales de entrada de menor ley dejan menos espacio para desviación de procesos.
EQUIPOS REDUCIDOS Y MINERAL DIFÍCIL
Junto con el aumento de la demanda, las operaciones mineras también están tratando con desafíos de fuerza laboral familiares en toda las industrias de procesos. Los técnicos con antigüedad se jubilan más rápido de lo que pueden ser reemplazados, y los que permanecen heredan crecientes acumulaciones de responsabilidades de comisionamiento, mantenimiento preventivo y solución de problemas. La automatización puede absorber parte de esta carga, pero solo cuando la instrumentación subyacente permanece precisa y confiable, minimizando la necesidad de tomar muestras y verificar lecturas manualmente.
Las restricciones de agua y energía complican aún más estos desafíos de personal. En todo el Oeste de las Montañas, la escasez de agua ha escrito requisitos de reutilización y calidad de descarga en el flujo de trabajo de permisos, por lo que las minas deben rastrear cada corriente que utilizan y devuelven. Las interconexiones de servicios públicos, mientras tanto, pueden tomar años en establecerse en algunas áreas, empujando un número de operaciones hacia generación de energía en el sitio para apoyar expansiones.
MEDICIÓN EN LODO, POLVO Y ÁCIDO
El entorno físico en sí es igualmente exigente. El lodo mineral es inherentemente abrasivo, y en celdas de flotación por espuma, bombas y ciclones, puede funcionar con concentraciones de sólidos que desgastan componentes mojados en apenas meses (Figura 1). Además, el polvo recubre cada superficie aguas abajo de un chancador, la acumulación mineral se forma en equipos expuestos a solución de lixiviación preñada (PLS), y los circuitos de lixiviación agregan ácido a la mezcla.
Por estas y otras razones, la idoneidad del material de construcción generalmente se clasifica más alto que las especificaciones de rendimiento al seleccionar instrumentación en la industria minera. Por ejemplo, los sensores de presión de cerámica pueden soportar lodo abrasivo y condiciones de vacío que dañarían rápidamente diafragmas metálicos, mientras que las tecnologías sin contacto evitan los problemas de desgaste por completo cuando la aplicación lo permite.
Figura 1: El lodo mineral se mueve a través de una celda de flotación por espuma, donde los sólidos suspendidos abraden cada superficie con la que entran en contacto. Los instrumentos en este servicio se seleccionan por construcción de material mojado y diafragma antes que nada para asegurar confiabilidad de medición en este entorno desafiante. Fotos: Endress+Hauser
DEL CHANCADOR AL ESPESADOR
La medición comienza con material de mina tal como viene y continúa a través de chancadores, cribas, ciclones, filtros de bolsa y equipos de deshidratación (Figura 2). En el chancador, una barrera de microondas puede montarse a través de la cámara, con un transmisor en un lado y un receptor en el otro. La roca interrumpe el haz, por lo que los cambios en la intensidad de señal recibida dicen al sistema de control si el chancador está atascado, funcionando vacío o aceptando material normalmente. Porque el instrumento no se sienta en el flujo de material, no hay nada dentro de la cámara que se desgaste. En otro lugar de la planta, transmisores convencionales manejan presión, nivel y flujo, también sujetos a polvo y vibración extrema.
Más aguas abajo en lixiviación en pilas y tanques, la concentración de ácido y el flujo de riego ambos influyen en el rendimiento y el uso de reactivos, y las mediciones precisas de flujo y análisis pagan dividendos al reducir el consumo de ácido. La flotación por espuma también depende de múltiples variables a la vez, incluyendo flujo de alimentación, densidad de alimentación, altura de espuma, la interfaz espuma-lodo, pH del líquido, potencial de óxido-reducción, dosificación de reactivos, y el flujo de aire utilizado para agitar las celdas (Figura 3).
Los espesadores dependen de un grupo similar de mediciones enfocadas en la sedimentación por gravedad. Un sensor ultrasónico sumergible mide el nivel del lecho ubicando la interfaz sedimentada, dando al operador una mejor base para dosificación de floculante. Al mismo tiempo, un transmisor de presión resistente a la abrasión reporta la masa del lecho, mientras que un sensor de turbidez rastrea la claridad del desborde. Utilizados juntos, estas mediciones ayudan a igualar el uso de floculante a las condiciones de sedimentación reales y reducen la posibilidad de desbordar el tanque.
Figura 2: Instrumentación industrial como la de Endress+Hauser se puede encontrar en toda la instalación de procesamiento mineral en varios puntos del proceso.
AGUA, RELAVES Y DESCARGA
Las mismas familias de instrumentos también apoyan la gestión de agua y relaves más allá del concentrador. Los transmisores de presión hidrostática instalados debajo de la línea de agua monitorean presas y rastrean condiciones de humedad dentro de un muro de relaves, proporcionando a los ingenieros registros continuos, mientras que inspecciones periódicas del pasado solo daban instantáneas. En el punto de descarga, mediciones como flujo, pH, turbidez y conductividad prueban cumplimiento de descarga de efluentes dentro de los límites de permisos, lo cual es crítico tanto para mantener permisos actuales como para obtener aprobaciones futuras.
REDUCIR LA CARGA DE MANTENIMIENTO
Aliviar la carga de los equipos de mantenimiento con poco personal requiere más que simplemente instalar nuevos puntos de medición. Los sensores analíticos digitales con transmisión de señal sin contacto pueden ser reemplazados en el campo por repuestos precalibrados, luego servidos o reacondicionados posteriormente en el taller. Un trabajo de calibración que de otro modo ocurriría en una ubicación mojada, peligrosa o con espacio limitado se convierte en un intercambio rápido. Los diagnósticos integrados aplican estos mismos principios en el resto del circuito reportando condiciones del sensor antes de que la deriva impacte severamente la toma de decisiones y control automatizado.
La verificación in situ lleva esto un paso más allá al permitir a los técnicos confirmar la precisión del dispositivo sin removerlo de la línea o apagar el proceso.
Figura 3: Un transmisor Liquiline de Endress+Hauser reporta concentraciones de minerales disueltos en el campo. El monitoreo continuo alivia los controles manuales que una vez informaban decisiones de dosificación, por lo que el personal de la planta dedica menos tiempo trabajando al borde de un recipiente abierto.
RESULTADOS PROBADOS
Una operación de fundición en Estados Unidos ejemplifica cómo estos principios de medición funcionan en la práctica. La instalación estaba operando con solo una quinta parte de la fuerza técnica que empleaba históricamente y se había rezagado en comisionamiento, mantenimiento preventivo y solución de problemas rutinaria. En lugar de comenzar con saltos importantes en sistemas digitales avanzados, el sitio primero se enfocó en realinear su instrumentación existente fundamental y programa de mantenimiento para asegurar precisión en la etapa de medición.
La planta luego añadió instrumentos donde las brechas estaban afectando el rendimiento. Por ejemplo:
Límite de copyright: para seguir leyendo este documento, por favor accede a la fuente original.